 Москва


 Войти
 Регистрация
 Забыли пароль?


Классика жанра в любом гараже: механик меряет стержень клапана штангенциркулем и авторитетно заявляет «норма, ставь». А потом этот клапан живёт три тысячи километров вместо ста. Беда не в механике и не в клапане — беда в инструменте: штангенциркуль физически не видит те четыре сотки, которые отделяют «ещё походит» от «пора менять». При этом покупать микрометр, чтобы измерять диаметр трубы или длину болта, — такая же нелепость, как стрелять из снайперской винтовки по воробьям. Эти два инструмента — не конкуренты, а пара, как гаечный ключ и динамометрический: у каждого своя работа. Разбираемся, где заканчивается территория штангенциркуля и начинается зона микрометра.
Две разные философии измерения
Штангенциркуль — универсальный солдат мерительного мира. У него две пары губок (наружные и внутренние размеры), глубиномер на торце и шкала с нониусом, а в цифровых версиях — дисплей. Одним инструментом вы меряете диаметр вала, ширину паза, диаметр отверстия и глубину ступеньки, и делаете это быстро, не задумываясь. Диапазон — 150–300 мм одной штангой. Плата за универсальность — точность: у нониусного прибора цена деления 0,05 мм, и это же, по сути, его рабочий допуск.
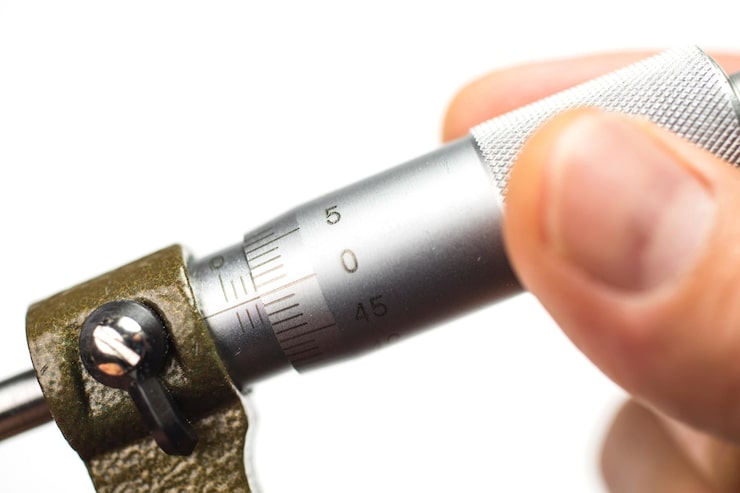
Микрометр — снайпер. Внутри — винтовая пара с шагом 0,5 мм: оборот барабана превращается в предсказуемое перемещение микровинта, шкала читается до 0,01 мм, а у приборов первого класса допуска погрешность составляет считанные микрона. Плата за точность — узкая специализация: гладкий микрометр меряет только наружные размеры и только в своём диапазоне, обычно 25 мм (МК-25 меряет 0–25, МК-50 — 25–50 и так далее). Зато у него есть трещотка — ограничитель усилия, который делает каждый замер одинаковым по прижиму, убирая главный источник вранья — руку оператора.
Таблица точности: цифры вместо ощущений
| Параметр | Штангенциркуль нониусный | Штангенциркуль цифровой | Микрометр МК-25, класс 1 |
|---|---|---|---|
| Цена деления / шаг дисплея | 0,05 мм | 0,01 мм | 0,01 мм |
| Допускаемая погрешность | ±0,05 мм | ±0,02–0,03 мм | ±0,004 мм |
| Диапазон одним инструментом | 0–150 / 0–300 мм | 0–150 / 0–300 мм | 25 мм на типоразмер |
| Что меряет | Наружные, внутренние, глубины | Наружные, внутренние, глубины | Наружные размеры |
| Усилие измерения | Зависит от руки | Зависит от руки | Стандартизировано трещоткой |
| Скорость и порог входа | Быстро, нужен навык чтения нониуса | Быстро, навык не нужен | Медленнее, нужна практика |
Главная ловушка таблицы — путаница цены деления и погрешности. Цифровой штангенциркуль гордо показывает сотые доли, но его допускаемая погрешность — ±0,02–0,03 мм, плюс человеческий фактор: один мастер сжимает губки от души, другой — деликатно, и разница между их замерами одной детали легко достигает пяти соток. У микрометра первого класса погрешность ±0,004 мм, и трещотка щёлкает одинаково у всех. Поэтому «дисплей показывает 0,01» не делает штангенциркуль микрометром — он просто красиво рисует цифру, в которую заложена ошибка в пять-семь раз больше.
Правило одной десятой
В метрологии есть старое правило: погрешность прибора должна быть в три-десять раз меньше допуска, который вы контролируете. На практике берут десятую часть. Допуск на износ шейки коленвала — 0,05 мм? Значит, прибор должен ошибаться не больше чем на 0,005 — это территория микрометра, штангенциркулю сюда вход закрыт. Отсюда и ответ на вопрос «зачем мне микрометр, у меня же есть цифровой штангель»: затем, что штангель не измеряет, а прикидывает. Всё, где допуск уходит в сотые — посадка клапана, зазор вкладыша, поршень, направляющая втулка, шайбы и прокладки точной толщины, — требует микрометра.
Когда достаточно штангенциркуля
Не надо демонизировать штангенциркуль: половина замеров в сервисе и в гараже — его законная территория. Во-первых, всё с допусками от 0,1 мм и грубее: диаметр трубы, толщина листа, длина болта, износ тормозного диска «на глазок», высота протектора. Во-вторых, внутренние размеры и глубины: отверстие, паз, ступенька, глубина отверстия — гладкий микрометр сюда просто не дотянется конструктивно. В-третьих, скорость и диапазон: при приёмке партии крепежа или быстрой прикидке «какой это вал» штангенциркуль с его 150–300 мм вне конкуренции — набор микрометров на тот же диапазон стоит в разы дороже и меряет в разы медленнее. И наконец, порог входа: цифровым штангенциркулем начинает пользоваться любой человек за тридцать секунд, а чтение микрометра — навык, которому учат.
Когда без микрометра не обойтись
Первое и главное — износ и подбор сопряжений: шейки коленвала и распредвала, стержни клапанов, поршни, пальцы, втулки, цапфы. Второе — овальность и конусность: вал меряют в двух-трёх сечениях и двух плоскостях, и разница в 0,01–0,02 мм между замерами — это и есть диагноз; штангенциркуль такую разницу просто не замечает, она тонет в его погрешности. Третье — контроль самого штангенциркуля и работа с эталонами: чем-то же надо проверять прибор и калибровать скобы. Четвёртое — тонкие вещи: жесть, шайбы, проволока, фольгированные прокладки, где разница в одну сотку меняет результат. Ну и семейство у микрометра широкое: резьбовые меряют средний диаметр резьбы, трубные — стенку трубы, рычажные дают ещё и стрелочную индикацию отклонения — для серийных проверок это удобнее, чем читать шкалу.
Кейс из практики: шейка коленвала
Номинал шейки 52,00 мм, предельная овальность по мануалу — 0,05. Цифровой штангенциркуль показывает то 51,98, то 52,03 в зависимости от того, как сжали губки и в какой плоскости приложили: разброс самого прибора съедает весь допуск, и замер не значит ничего. Микрометр даёт стабильно 51,99 в первой плоскости и 51,95 во второй: овальность 0,04 — у предела, плюс следы выработки. Вердикт: шлифовать в следующий ремонтный размер, а не «ещё походит». Разница между «норм, ставь» и этим вердиктом — один прибор в ящике и две минуты времени.
Цифра или механика — пара слов
Цифровой штангенциркуль удобен дома и в чистой мастерской, но в цеху его убивают СОЖ, пыль и масло, а батарейка садится по закону подлости перед важным замером; дешёвые модели ещё и «прыгают» на сотню при каждом шевелении. Механический нониусный прибор живёт годами и не боится ничего, кроме ржавчины. С микрометрами та же логика: механика — рабочая лошадка, цифра — для тех, кто меряет много и быстро, но хранить её надо ещё бережнее.
Как не убить точность
Оба прибора врут одинаково охотно, если их не готовить. Ноль проверяем перед работой: у штангенциркуля сведённые губки должны давать ровно 0, у микрометра — совпадение нулей шкал. Деталь и прибор протираем: песчинка в 10 мкм между пяткой и валом — это 0,01 вранья. Температура: эталонные 20 °C, а деталь, зажатая в ладони, расширяется — сталь прибавляет примерно 0,006 мм на 50 мм диаметра при нагреве на десять градусов, так что «тёплый» вал после станка меряют после остывания. Штангенциркулем не перетягивают губки и тем более не крутят гайки, микрометром не зажимают деталь барабаном — доводят только трещоткой до щелчка. Хранение — в футляре, у микрометра с чуть разведёнными пятками: прижатый на месяцы винт теряет точность.
Шпаргалка: задача → инструмент
| Задача | Инструмент |
|---|---|
| Быстрый наружный замер, допуск от 0,1 мм | Штангенциркуль |
| Внутренний диаметр, паз, отверстие | Штангенциркуль (для точных отверстий — нутромер) |
| Глубина ступеньки или отверстия | Штангенциркуль с глубиномером |
| Вал под посадку, допуск до 0,05 мм | Микрометр |
| Овальность, конусность, износ шеек | Микрометр |
| Лист, шайба, проволока, прокладка | Микрометр |
| Партия деталей, скорость важнее микрон | Штангенциркуль |
Короткий итог: штангенциркуль — для скорости, диапазона и универсальности, микрометр — для допусков, износа и посадок. В нормальной мастерской живут оба, и это не дублирование, а разделение труда. В каталоге ProstoTools оба семейства рядом: сравните классы точности, диапазоны и исполнение и соберите свою мерительную пару.
Смотреть измерительный инструмент →
Подсказать с выбором мерительного инструмента?
Консультант ProstoTools поможет подобрать штангенциркуль или микрометр под ваши задачи: класс точности, диапазон, исполнение — для гаража, сервиса или производства. Без переплаты за лишние классы и функции.
Телефоны: +7 (905) 755-68-86, +7 (499) 348-85-86
Почта: info@prostotools.ru


